前言
水泥熟料是水泥生产的核心半成品,以石灰石、黏土及铁质原料按比例配制成生料,经1400℃左右高温煅烧后快速冷却制成,主要化学成分为氧化钙、二氧化硅、三氧化二铝和氧化铁,矿物组成包括硅酸三钙、硅酸二钙、铝酸三钙和铁铝酸四钙。水泥熟料加适量石膏共同磨细后即成硅酸盐水泥,是建筑、交通、水利等基础设施建设不可或缺的基础材料。
从石灰石到水泥熟料,是一项涵盖原料精准配料、科学工艺选择、关键设备配置及精细化热工控制的系统工程。河南宏科重工机械设备有限公司是一家集科研、生产、营销为一体的集团公司,成立于2006年,总部位于郑州市上街区。公司专业从事破碎、磨粉、煅烧、烘干等工程技术产品的研制与生产,主要产品涵盖颚式破碎机、圆锥破碎机、球磨机、棒磨机、回转窑、冷却机、分级机、浮选机、搅拌槽、浓密机、烘干机、回转窑、除尘器等全套水泥生产设备。
本文旨在提供一套完整的水泥熟料工艺流程指南,帮助您系统了解水泥熟料生产的技术原理、设备配置、工艺参数及环保措施。
一、水泥熟料生产概述
1.1 水泥熟料的定义与用途
水泥熟料是以石灰石、黏土及铁质原料按比例配制成生料,经1400℃左右高温煅烧后快速冷却制成的灰黑色颗粒状半成品。硅酸盐水泥熟料加适量石膏共同磨细后即成硅酸盐水泥,是建筑、交通、水利等基础设施建设不可或缺的基础材料。
1.2 水泥熟料的主要矿物组成
熟料的主要矿物组成为:硅酸三钙(C₃S)、硅酸二钙(C₂S)、铝酸三钙(C₃A)和铁铝酸四钙(C₄AF)。其中C₃S是决定水泥强度的主要矿物,含量通常在50%-60%。
1.3 生产工艺发展历程
水泥生产工艺经历了从湿法、半干法到新型干法的发展历程。目前窑外分解窑技术产量占比达74.99%,新型干法水泥生产技术已成为行业主流。新型干法水泥生产以悬浮预热和窑外分解技术为核心,具有热效率高、能耗低、产量大、自动化程度高等显著优势。
1.4 生产能耗特点
水泥生产能耗集中于粉磨作业环节,占总动力消耗60%以上。行业正推进节能降碳改造,2025年计划实现替代燃料消费比例达10%,并开展氢能煅烧试验验证技术可行性。
二、工艺选择的核心原则
在水泥熟料生产线启动前,应遵循以下原则:
先试验、后设计:先进行原料化学分析、易烧性试验和配料方案设计,再确定工艺流程和设备选型。
因料制宜:石灰石品位、黏土成分、燃料特性等原料条件差异大,不能套用同一配比和工艺参数。
参数可控:煅烧温度、窑速、分解炉温度、篦冷机冷却速率、粉磨细度等参数必须可调、可控、可记录。
环保优先:煅烧过程产生粉尘、NOx、SO₂等污染物,必须配套脱硫脱硝除尘系统。
节能降耗:充分利用窑尾和窑头废气余热进行发电和物料预热,降低单位产品能耗。
联合工艺:原料制备、生料均化、预热分解、煅烧冷却、水泥粉磨等工序紧密衔接,形成完整生产链。
三、河南宏科重工水泥熟料标准工艺流程
3.1 流程总览
石灰石开采 → 破碎 → 预均化 → 配料站(石灰石+黏土+铁质校正料)→ 生料粉磨(立磨/辊压机)→ 生料均化库 → 预热器(五级/六级旋风预热器)→ 分解炉(95%以上碳酸钙分解)→ 回转窑煅烧(1400-1450℃)→ 篦冷机快速冷却 → 熟料库 → 水泥粉磨(加石膏)→ 水泥成品
废气处理路线:
窑尾废气 → 预热器热交换 → 增湿塔 → 生料磨(余热利用)→ 袋式除尘器 → SNCR/SCR脱硝 → 脱硫 → 烟囱排放
余热发电路线:
窑尾SP锅炉 + 窑头AQC锅炉 → 汽轮发电机组 → 电力回用
3.2 流程特点
新型干法窑外分解技术,产量大、热效率高
五级或六级旋风预热器+分解炉,热交换充分
回转窑煅烧温度可控,熟料质量稳定
篦冷机快速冷却,回收高温熟料显热
多级除尘+脱硫脱硝,环保达标
纯低温余热发电,降低能耗成本
四、各工段详细解析
4.1 原料准备与破碎
目标:将石灰石等大块原料破碎至适合粉磨的粒度,并进行预均化处理。
主要设备:
颚式破碎机:负责石灰石粗碎,结构坚固、处理能力强,适合高硬度石灰石。石灰石破碎生产线通常设置颚式破碎机、齿辊破碎机、筛分机等。
锤式破碎机:用于硅石、页岩等辅助原料的破碎。
振动筛:对破碎后物料进行筛分,合格物料进入预均化堆场。
预均化堆场:运用科学的堆取技术,实现原料的初步均化,使原料堆场同时具备贮存与均化的功能。
皮带输送机:将物料输送至各工段。
控制要点:
入磨粒度一般控制在≤25mm;
石灰石CaO含量应≥48%,品位波动应控制在一定范围内;
预均化效果直接影响生料成分的稳定性。
4.2 生料制备与均化
目标:将配好的原料粉磨至合格细度,并充分均化,为熟料煅烧提供成分稳定、粒度合格的生料。
主要设备:
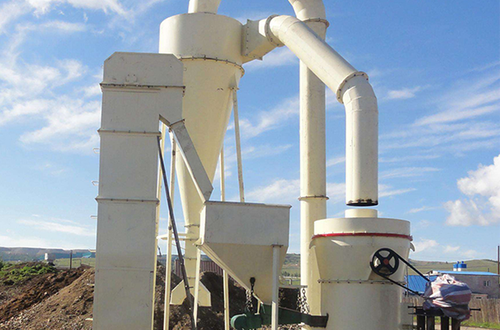
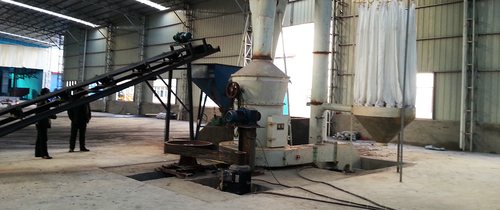
立磨(立式辊磨机) :生料粉磨的主流设备,集粉磨、烘干、选粉于一体,系统流程简单,电耗约18-22kWh/t。
辊压机终粉磨系统:比立磨更节能,电耗约12-15kWh/t,适合大型生产线。
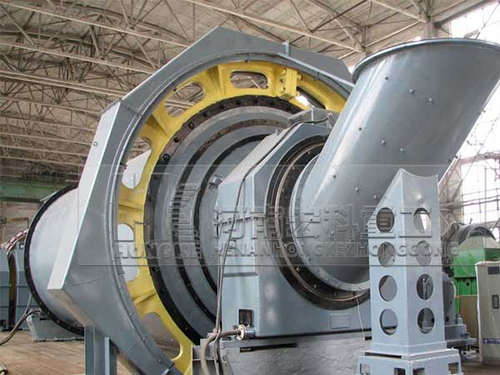
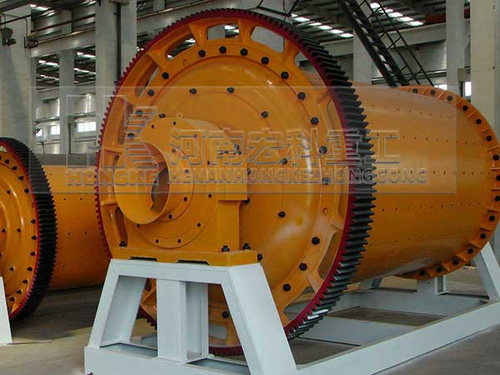
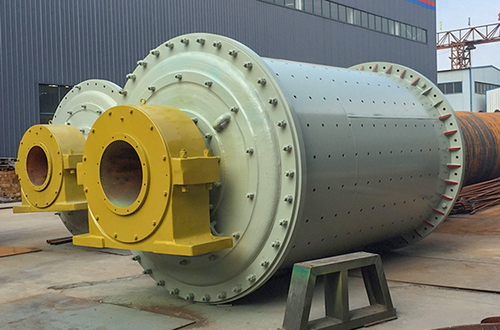
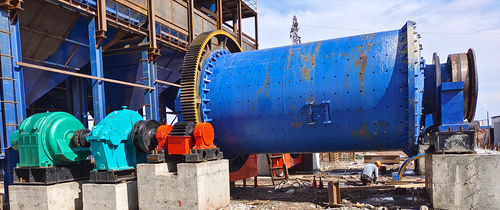
球磨机:传统粉磨设备,电耗较高(22-26kWh/t),新建生产线已较少采用。
生料均化库:通过重力均化和气力搅拌,使生料CaO含量标准偏差小于0.2%。
生料配料方案:
原料 | 主要成分 | 配比范围 | 作用 |
|---|---|---|---|
石灰石 | CaCO₃ | 75%-85% | 提供CaO |
黏土 | SiO₂、Al₂O₃ | 10%-18% | 提供SiO₂、Al₂O₃ |
铁质校正料 | Fe₂O₃ | 2%-5% | 提供Fe₂O₃,降低烧成温度 |
铝质校正料 | Al₂O₃ | 视需要 | 调整铝率 |
控制要点:
生料细度一般控制在80μm筛余10%-15%;
生料均化效果直接决定熟料质量稳定性;
采用激光粒度分析仪和生料在线分析仪实现在线监测控制。
4.3 预热分解
目标:利用回转窑和分解炉排出的废气余热加热生料,使生料预热及部分碳酸盐分解。
主要设备:
旋风预热器:采用五级或六级旋风预热器,双系列布置。生料进入预热器后,在自上而下逐级运动的同时,逐步预热、分解。悬浮预热器内物料温度100-750℃,停留时间约50秒;气体温度350-850℃,停留时间约10秒。
分解炉:生料经过预热器后进入分解炉,95%以上的碳酸钙在此分解。分解炉内物料温度750-900℃,停留时间约5秒;气体温度850-1150℃,停留时间约3秒。
工艺流程:
生料进入预热器后,依次经过一至五级预热器进行预热,四、五级预热器的下料口与分解炉下端相连,完成预分解后进入回转窑。
控制要点:
分解炉出口温度一般控制在850-880℃;
入窑生料分解率应≥90%,控制在95%左右为佳;
五级预热器出口温度一般在300-350℃;
系统压力损失控制在合理范围,先进系统可达5000Pa以下。
4.4 回转窑煅烧
目标:在高温下完成熟料矿物形成反应,生成以C₃S为主的熟料矿物。
主要设备:
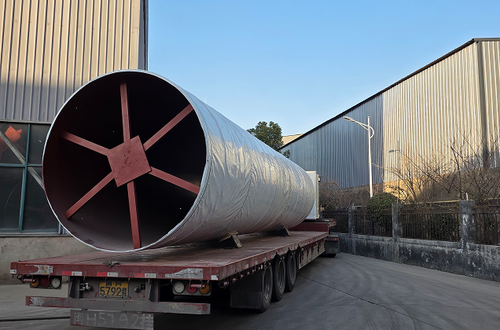
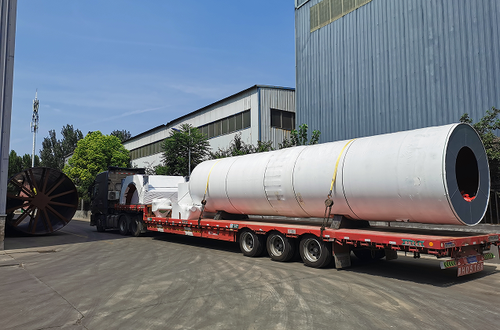
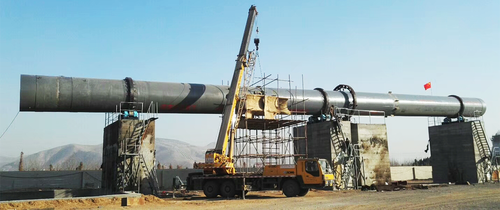
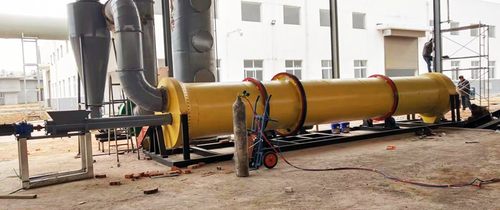
回转窑:核心煅烧设备,窑体倾斜安装,运行时缓慢旋转。常用规格Φ4.8×72m,配套双系列五级旋风预热器和分解炉。
多通道燃烧器:提供高温火焰,可调节火焰形状、长度和温度,支持使用煤粉、替代燃料等多种燃料。
窑头罩:连接回转窑与篦冷机,密封高温烟气。
工艺参数:
参数 | 常见范围 | 说明 |
|---|---|---|
烧成带温度 | 1300-1450℃ | 物料温度,C₃S形成温度 |
窑尾温度 | 1000-1150℃ | 烟气温度 |
窑内物料停留时间 | 约30min | 保证反应完全 |
窑体倾角 | 3%-4% | 影响物料移动速度 |
转速 | 0.5-4.5 r/min | 变频调节 |
窑内气氛 | 氧化性 | 保证熟料质量 |
回转窑窑内物料温度900-1450℃,停留时间约30分钟;烟气温度1150-2000℃,停留时间约10秒。
反应机理简述:
生料在回转窑内经历干燥、预热、分解、固相反应、烧成和冷却等阶段。在烧成带,物料温度达到1450℃左右,部分矿物熔融形成液相,C₂S与CaO在液相中反应生成C₃S。煅烧完成后,高温熟料从回转窑卸出,立即进入篦冷机急速冷却。
4.5 熟料冷却
目标:将高温熟料快速冷却,防止C₃S分解和晶型转变,同时回收高温熟料显热。
主要设备:
篦式冷却机:新型干法窑的主流冷却设备,采用第四代控制流篦冷机,冷却效率高,热回收率高。
余热回收系统:篦冷机排出的热风用于窑头AQC余热锅炉发电和助燃空气预热。
控制要点:
冷却速率应≥70℃/min,快速冷却至100℃以下;
出篦冷机熟料温度一般控制在65℃+环境温度;
篦冷机热回收效率应≥72%;
冷却机应密闭运行,防止粉尘外溢。
4.6 水泥粉磨
目标:将熟料加适量石膏(及混合材)粉磨至水泥成品细度。
主要设备:
辊压机+球磨机联合粉磨系统:当前主流的水泥粉磨方案,能耗和效率兼顾。
立磨终粉磨系统:流程最简单,能耗最低,是水泥粉磨方案的首选。
选粉机:与磨机组成闭路,控制成品细度。
控制要点:
水泥比表面积一般控制在330-380 m²/kg;
石膏掺量一般为3%-5%(以SO₃计);
粉磨细度根据水泥品种和强度等级确定。
4.7 环保与除尘
目标:处理窑尾和窑头废气,去除粉尘、NOx、SO₂等污染物,确保达标排放。
主要环保技术:
污染因子 | 处理措施 | 说明 |
|---|---|---|
颗粒物 | 布袋除尘器/电除尘器 | 窑头窑尾均配置 |
NOx | 预分解系统自脱硝+SNCR+SCR脱硝 | 分级控制,超低排放 |
SO₂ | 窑内脱硫+干法/湿法脱硫 | 采用含硫量低的燃煤 |
氟化物 | 窑内脱氟 | 控制原料氟含量 |
无组织排放 | 物料密闭储存输送+喷水雾 | 封闭堆棚+道路洒水 |
窑尾废气采用“SNCR脱硝系统+布袋除尘”组合工艺净化处理,经高烟囱排放。窑尾安装烟气、颗粒物、二氧化硫、氮氧化物连续监测装置。
超低排放技术路线:
当前水泥行业超低排放改造主要采用“精准SNCR+中温中尘SCR脱硝+湿法脱硫”技术,脱硫效率可达97%以上,出口稳定排放SO₂<35mg/Nm³,NOx可控制在100mg/Nm³以内。
4.8 余热发电
目标:利用窑尾和窑头废气余热发电,降低生产电耗。
主要设备:
SP锅炉(窑尾余热锅炉):利用预热器出口废气余热产生蒸汽。
AQC锅炉(窑头余热锅炉):利用篦冷机排出热风余热产生蒸汽。
汽轮发电机组:利用蒸汽驱动汽轮机发电。
典型配置:
一条4600t/d水泥熟料生产线可配套2台SP炉、2台AQC炉和1×15MW发电机组。一条4000t/d生产线可配套18MW余热发电工程。
经济效益:
纯低温余热发电技术可回收大量余热,显著降低企业外购电量。以4500t/d生产线配套9MW余热发电为例,年发电量可达数千万kWh,有效降低生产成本。
五、主要设备配置清单
序号 | 设备名称 | 所属工段 | 核心功能 |
|---|---|---|---|
1 | 颚式破碎机 | 石灰石破碎 | 粗碎石灰石,处理能力大 |
2 | 锤式破碎机 | 辅助原料破碎 | 破碎硅石、页岩等 |
3 | 预均化堆场设备 | 原料预均化 | 堆取料机实现原料均化 |
4 | 立磨/辊压机 | 生料粉磨 | 粉磨原料至合格细度 |
5 | 生料均化库 | 生料均化 | 气力搅拌,稳定生料成分 |
6 | 五级/六级旋风预热器 | 预热分解 | 利用废气余热预热生料 |
7 | 分解炉 | 预分解 | 95%以上碳酸钙分解 |
8 | 回转窑 | 煅烧 | 核心设备,1400-1450℃煅烧 |
9 | 多通道燃烧器 | 供热 | 提供高温火焰 |
10 | 篦式冷却机 | 熟料冷却 | 快速冷却并回收余热 |
11 | SP锅炉/AQC锅炉 | 余热发电 | 回收废气余热发电 |
12 | 汽轮发电机组 | 余热发电 | 蒸汽发电 |
13 | 辊压机/立磨+球磨机 | 水泥粉磨 | 熟料加石膏粉磨 |
14 | 袋式除尘器 | 环保 | 各工段粉尘治理 |
15 | SNCR/SCR脱硝系统 | 环保 | 氮氧化物治理 |
16 | 脱硫系统 | 环保 | 二氧化硫治理 |
17 | 提升机/输送设备 | 辅助 | 物料输送连接各工段 |
以上设备河南宏科重工均可提供,并可根据客户实际需求进行科学规划与布局,为客户全力打造具有高价值的整体解决方案。
六、关键技术参数与控制要点
控制项目 | 推荐范围/要求 | 说明 |
|---|---|---|
入磨粒度 | ≤25 mm | 石灰石入生料磨粒度 |
生料细度 | 80μm筛余10%-15% | 保证煅烧反应完全 |
生料均化CaO标准偏差 | ≤0.2% | 保证熟料质量稳定 |
分解炉出口温度 | 850-880℃ | 确保碳酸钙充分分解 |
入窑生料分解率 | ≥90% | 分解炉效率指标 |
烧成带温度 | 1300-1450℃ | C₃S形成关键参数 |
窑尾温度 | 1000-1150℃ | 烟气温度 |
窑内物料停留时间 | 约30min | 保证反应完全 |
熟料冷却速率 | ≥70℃/min | 防止C₃S分解 |
出篦冷机熟料温度 | 65℃+环境温度 | 便于输送和储存 |
水泥比表面积 | 330-380 m²/kg | 根据水泥品种调整 |
熟料f-CaO含量 | ≤1.5% | 熟料质量指标 |
七、自动化与智能控制
河南宏科重工可为水泥熟料生产线配套先进的自动化控制系统:
DCS集散控制:集中控制原料制备、生料均化、预热分解、回转窑煅烧、篦冷机冷却、水泥粉磨、除尘等工段。数据显示,通过DCS自动控制、MES能源管理等系统,熟料综合电耗可从每吨60千瓦时以上降至51千瓦时以内,氮氧化物排放从每立方米280毫克降至100毫克以内。
生料在线分析:采用激光粒度分析仪和生料在线分析仪,实现生料质量在线监测控制。
专家优化系统:DCS专家优化系统实现生产线最优自主运行,优化资源,降低能耗。
温度在线监测:实时监测分解炉、窑头、窑尾等关键温度,自动调节燃料和风量。
变频调速:调节窑体转速、给料量、风机风量。
智能质量控制:全过程质量数据自动采集和分析,保障产品质量统一可控。
八、环保、安全与职业健康
8.1 环保措施
废气治理:各工段配置布袋除尘器,窑尾采用“SNCR脱硝+布袋除尘”组合工艺,窑头废气采用布袋除尘。废气排放口安装在线监测系统。
废水处理:生活污水经化粪池收集排入污水处理厂;生产废水循环使用。
固废处置:各工段收尘器收集的粉尘全部回用;废耐火砖破碎后作为水泥原料回用。
噪声控制:破碎机、辊压机、风机等设备安装减振装置,采用消声、厂房隔声等措施。
8.2 安全措施
回转窑、篦冷机等高温设备设置保温隔热和警示标识;
传动部位设置防护罩,检修断电挂牌;
燃气和煤粉系统设置防爆、防泄漏和紧急切断装置;
操作人员必须经过培训,持证上岗。
8.3 职业健康
佩戴防尘口罩、耳塞、防护手套;
定期监测粉尘、噪声、有害气体浓度;
设置休息室、更衣室、洗浴设施。
九、投资收益与市场前景
9.1 投资构成参考
以日产4000吨熟料水泥生产线为例,项目总投资约9.97亿元。
投资类别 | 主要内容 | 占比参考 |
|---|---|---|
设备投资 | 破碎、粉磨、煅烧、冷却、除尘、输送等 | 约50%-60% |
土建投资 | 厂房、基础、料仓、烟囱、余热发电站等 | 约20%-25% |
安装投资 | 设备安装、管道、电气、自动化 | 约10%-15% |
环保投资 | 除尘、脱硫脱硝、在线监测 | 约5%-10% |
9.2 经济效益分析
以日产4000吨熟料水泥生产线为例,项目投产后预计年熟料产能124万吨,年新增营业收入约4亿元,投资回收期约8.79年(含建设期),投资内部收益率约11.45%。一条4500t/d新型干法水泥熟料生产线,配套9兆瓦纯低温余热发电和水泥粉磨生产线,总投资7.75亿元,设计年产熟料150万吨、水泥200万吨。
9.3 市场前景
水泥行业正经历从高速增长向高质量发展的转型期,行业推进节能降碳改造,替代燃料消费比例持续提升,氢能煅烧等前沿技术逐步验证。同时,水泥窑协同处置固废、碳捕集利用等新业态不断涌现,为水泥企业拓展了新的盈利空间。随着新型城镇化、基础设施补短板等政策的推进,水泥熟料市场需求有望保持稳定。
十、河南宏科重工服务优势
售前服务:项目咨询、工艺设计、设备选型、场地布局;
设备制造:从钢板下料、焊接、机加工到出厂检验,完整质量管理体系;
安装调试:专业安装团队,完成设备安装、调试和试生产;
人员培训:培训操作人员,直至能够独立操作;
售后保障:及时有效的故障维修和技术支持;
整线集成:可提供破碎、粉磨、煅烧、冷却、除尘、输送等全套设备,一站式采购。
十一、常见问题 FAQ
Q1:水泥熟料是什么?
水泥熟料是以石灰石、黏土及铁质原料按比例配制成生料,经1400℃左右高温煅烧后快速冷却制成的灰黑色颗粒状半成品。加适量石膏共同磨细后即成硅酸盐水泥。
Q2:新型干法水泥生产有哪些优势?
新型干法以悬浮预热和窑外分解技术为核心,具有热效率高、能耗低、产量大、自动化程度高等显著优势,窑外分解窑技术产量占比达74.99%。
Q3:回转窑煅烧温度是多少?
烧成带温度1300-1450℃,物料在窑内停留约30分钟。
Q4:熟料为什么要快速冷却?
快速冷却可防止C₃S分解和晶型转变,保持熟料活性,同时回收高温熟料显热,提高系统热效率。
Q5:生料粉磨有哪些方案?
主要有立磨(电耗18-22kWh/t)和辊压机终粉磨(电耗12-15kWh/t),辊压机终粉磨更节能,是大型生产线的首选。
Q6:窑尾废气如何处理?
采用“SNCR脱硝系统+布袋除尘”组合工艺,窑尾安装烟气、颗粒物、二氧化硫、氮氧化物连续监测装置。
Q7:余热发电能产生多少效益?
一条4600t/d生产线可配套15MW余热发电机组,一条4000t/d生产线可配套18MW余热发电工程,显著降低外购电成本。
Q8:一条水泥熟料生产线投资多少?
以日产4000吨生产线为例,总投资约9.97亿元,年新增营业收入约4亿元,投资回收期约8.79年(含建设期),内部收益率约11.45%。
Q9:设备可以定制吗?
可以。河南宏科重工可根据客户原料特性、产能需求、场地条件和投资预算,量身打造高价值整体解决方案。
十二、技术发展趋势
替代燃料:生物质、RDF/SRF等替代燃料规模化应用,降低化石燃料消耗和碳排放。
氢能煅烧:高浓度氢能煅烧水泥熟料工业试验已在国内首次开展,氢气浓度大于70%,有望成为水泥业减碳突破口。
碳捕集利用:全氧燃烧耦合CCUS技术,实现水泥生产近零排放。
协同处置固废:利用水泥窑高温、大容量特性,协同处置生活垃圾、污泥和危险废物,实现资源化利用。
智能化升级:DCS集散控制、专家自动操作、数字化矿山管理等智能系统构建全链条数字化生产管理体系。
设备大型化:大型预热器、回转窑、篦冷机、立磨等设备降低单位能耗,提高生产效率。
十三、结语
水泥熟料生产是连接原料开采与水泥成品的关键环节。科学合理的工艺流程、稳定可靠的设备配置、精确的热工控制和完善的环保系统,是项目实现高效、环保、长期稳定运行的基础。
河南宏科重工机械设备有限公司深耕矿山装备领域,拥有破碎、粉磨、煅烧、冷却等成套设备制造能力,可为水泥熟料生产线项目提供从工艺设计、设备制造到安装调试、人员培训的一站式服务。欢迎广大客户来函来电、寄送原料样品,我们将根据您的实际需求,为您量身定制高价值水泥熟料生产整体解决方案。