1.果壳活性炭生产行业概况、现状与前景
1.1 行业概况
果壳活性炭是以椰壳、杏壳、核桃壳、桃壳、枣壳等硬质果壳为原料,经炭化、活化制成的黑色颗粒状吸附材料。其核心特征是孔隙结构发达、机械强度高、灰分低、比表面积大(通常900-1400 m²/g),在水处理和气相吸附领域具有不可替代的优势。
按原料细分,市场上常把"椰壳活性炭"单列(因椰壳质地最硬、含碳量最高、性能最优),其余杏壳、核桃壳、桃壳等统归"果壳活性炭"。两者工艺同源,但椰壳属于高端品(碘值≥1000 mg/g,售价1.1-1.5万元/吨),杏壳/核桃壳属于中高端性价比款(碘值900-1000 mg/g,售价0.9-1.1万元/吨)。
主要应用领域:
水处理: 饮用水深度净化(脱色、除余氯、除THM前驱物)、工业废水(石化、电厂、食品饮料)、黄金提取(炭浆法/堆浸法)。
气相吸附: 工业尾气净化、VOCs治理、溶剂回收、防毒面具、室内空气净化。
食品医药: 蔗糖/味精/酒类脱色精制、催化剂载体。
1.2 行业现状
产能格局: 中国是全球最大的果壳活性炭生产国,主产区集中在山西(杏壳、核桃壳)、河北、河南、宁夏,椰壳炭则以海南、福建、江苏为主。但椰壳原料严重依赖东南亚(菲律宾、印尼、斯里兰卡),2026年受东南亚减产影响,椰壳原料供应紧张、价格持续走强。
工艺路线分化: 传统工艺是"立式炭化炉 + 斯列普活化炉"两段分立,间歇性生产、人工强度大、能耗高。新兴连续化工艺采用"回转炭化炉 + 回转活化炉"(或炭活一体两段窑),自动化程度高、产品均一性好、能耗低,正逐步成为新建生产线的主流选择——这也是回转窑厂家的机会所在。
产品分层明显: 普通水处理级(碘值800-900)竞争激烈;高碘值净水级(≥1000)、食品级(低灰、低铁、低锌)、黄金专用炭(高耐磨)仍有较好的利润空间;山西新华防化院已突破球形果壳活性炭规模化生产,把单价从250万/吨打到100万/吨,打开了高端军工/防化市场。
环保约束加码: 炭化段产生的焦油、木醋液必须回收(否则环保不达标且浪费能源),活化段烟气需脱硫脱硝+布袋除尘,部分地区还要求VOCs治理。
1.3 发展前景
需求刚性增长: 饮用水新国标、工业园区废水零排放、VOCs综合治理、黄金开采(全球央行购金潮带动)等下游都在放量。果壳炭因强度和灰分优势,在黄金提取、饮用水深度处理这类对磨损和出水水质敏感的场景里,煤质炭替代不了。
连续化改造红利: 大量存量产能仍是间歇式炉型,改成连续回转窑产线能降能耗15-25%、减员30-50%,投资回收期2-3年,改造市场空间不小。
高端化与功能化: 低灰食品级、载银抗菌炭、浸渍改性炭(脱硫专用、VOCs专用)等高附加值产品占比会持续提升。
原料多元化: 椰壳依赖进口风险大,杏壳、核桃壳、棕榈壳等替代原料的工艺适配会成为厂家的核心竞争力。
2. 生产果壳活性炭所需原料
2.1 主流果壳原料对比
原料 | 主产地 | 含碳量 | 特点 | 典型碘值 | 价位 |
椰壳 | 海南、东南亚 | 85-90% | 最硬、微孔最发达、强度最高 | 1000-1200 | 高 |
杏壳 | 山西、河北、陕西 | 约75-85% | 硬度较好、微孔+中孔兼顾、性价比高 | 900-1000 | 中高 |
核桃壳 | 华北、西北 | 约70-80% | 硬度好、易得 | 850-980 | 中 |
桃壳/枣壳 | 华北、新疆 | 约65-75% | 稍软、灰分略高 | 800-950 | 中低 |
2.2 原料质量要求
筛选标准: 剔除霉变、虫蛀、腐烂壳,去除泥沙、石块、金属等杂质。果壳在使用前通常需脱除核仁(核桃、杏核内仁含油量高,不除会影响活性炭灰分和吸附性能)。
含水率: 入炉前宜控制在15%以下,过高的含水率会增加烘干能耗并影响炭化炉热平衡。
粒径均匀性: 果壳原料本身粒度差异大(椰壳Φ5-15cm不等),需经破碎筛分成统一粒度(如2-4mm、4-8mm),以保证炭化和活化均匀。
2.3 辅助材料
活化介质: 工业水蒸气(主流,蒸汽投料量约为原料质量的1.0-2.0倍)、CO₂(辅助或替代)。
燃料: 煤粉、天然气、或炭化副产的可燃煤气(木煤气回烧是节能关键)。
提纯用酸(可选): 盐酸、硝酸,用于食品级/高纯炭的酸洗除灰。
3. 从原料到果壳活性炭的过程分析
果壳活性炭的核心是"炭化 + 活化"两步,物理法(水蒸气活化)是果壳硬壳类最主流的工艺。下面以连续化回转窑工艺为主线拆解。
3.1 原料预处理
筛选与脱仁: 果壳经滚筒筛或振动筛去除碎屑、泥沙,核桃壳/杏壳需经破壳机脱除内核(核仁含油,不除会增加灰分和焦油)。
水洗(可选): 对灰分要求高的产品(如饮用水级),需水洗去除表面附着的泥沙和可溶性盐。
烘干: 入笼式烘干机或回转烘干机,将含水率从自然状态的20-40%降至<15%,避免炭化段能耗过高和爆裂。
破碎筛分: 对辊破碎机将果壳破碎至目标粒度(如4-8mm净水炭、2-4mm黄金炭),筛分出合格粒度,超限料返回再破。
3.2 炭化工序(回转炭化炉)
目的: 在隔氧(或微氧)条件下,400-600℃热解,使果壳中的纤维素、半纤维素、木质素分解,挥发分(H₂O、CO、CO₂、焦油、木醋液)析出,留下固定碳骨架(炭化料),并初步形成疏松孔隙。
设备: 回转炭化窑(Φ1.0-1.8m × 12-20m,L/D≈10-15:1),微倾2-4°,转速0.5-2 rpm。
温度控制: 炭化段采用梯度升温,从300℃逐步升至500-580℃,避免升温过快导致果壳爆裂或焦油急剧析出堵塞。
气氛控制: 炉内需维持微负压或微正压惰性气氛(残氧<2%),防止炭化料氧化烧失。
副产回收(关键节能点): 炭化烟气中含CO、CH₄、焦油蒸气、木醋液,经冷凝回收系统(冷凝器+焦油分离器+木醋液储罐)回收液体副产,不凝气(煤气)送回燃烧器作燃料,可实现生产线能源自给60-80%。
3.3 活化工序
目的: 在高温(860-1000℃)下通入过热蒸汽,蒸汽与炭骨架发生反应(C + H₂O → CO + H₂,吸热),炭被"刻蚀"出大量微孔和中孔,比表面积从炭化料的几十 m²/g 跃升至 1000+ m²/g,碘值成型。
设备: 回转活化窑(Φ1.2-2.2m × 20-45m,L/D≈15-25:1,比炭化窑更长,因为活化反应慢、停留时间长)。
关键参数:
温度: 优选860-920℃,偏低活化不足、碘值不达标;超过1000℃炭过度烧损,产率从30-35%跌到20%以下。
蒸汽量: 蒸汽投料量为炭坯质量的1.0-2.0倍,蒸汽不足造孔差,过量能耗飙升。
停留时间: 炉内总滞留1.5-3.5h,通过窑长、倾角、转速联动调节。
残氧控制: 活化段O₂<1%,微量氮气保压,严控炭坯非选择性燃烧损耗。
反应机理: 水蒸气不仅是活化剂,还起到"气刀"作用——把炭化阶段形成的闭孔打通、扩孔,新生大量2-5nm微孔。这是活性炭吸附能力的根本来源。
3.4 后处理
急冷: 活化出口850℃高温炭直接进入水冷夹套或冷却机,间接急冷至<100℃,必须隔氧(否则高温炭会复燃氧化,烧蚀孔隙)。
筛分: 多层振动筛分成不同规格(0.8-1.2mm、1-2mm、2-4mm、4-8mm等)。
酸洗(食品级/高纯级): 用5-10%盐酸或硝酸在60-90℃下搅拌浸洗1-4h,去除Fe、Ca、Mg等金属离子,灰分可从4-8%降到2-3%。然后去离子水洗至中性。
二次烘干: 隧道式或回转烘干机,将含水率控制在<5%。
包装: 阀口袋或吨袋,密封防潮。
4. 果壳活性炭生产线所需装备列表
以年产3000吨果壳活性炭(以杏壳/核桃壳为原料,Φ4-8mm颗粒炭)连续化生产线为例:
序号 | 设备名称 | 规格示例 | 数量 | 主要功能 |
1 | 原料预处理系统 | |||
1.1 | 滚筒筛/振动筛 | YK-1230 | 1台 | 原料初筛去杂 |
1.2 | 脱核破壳机 | 对辊式 | 1台 | 核桃/杏核脱仁 |
1.3 | 洗果机 | 滚筒式 | 1台 | 水洗除尘(可选) |
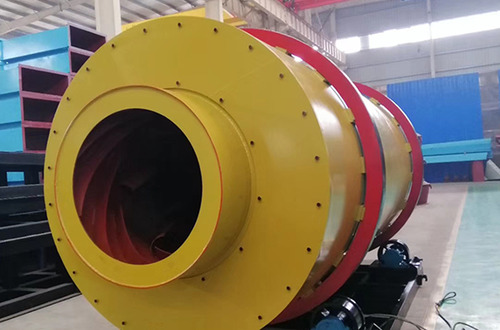
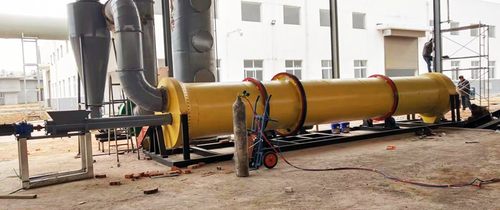
1.4 | 回转烘干机 | Φ1.2×12m | 1台 | 原料烘干至含水<15% |
1.5 | 对辊破碎机 | 2PG-400 | 1台 | 果壳破碎至目标粒度 |
1.6 | 振动筛 | 2YK-1548 | 1台 | 粒度分级 |
2 | 炭化系统 | |||
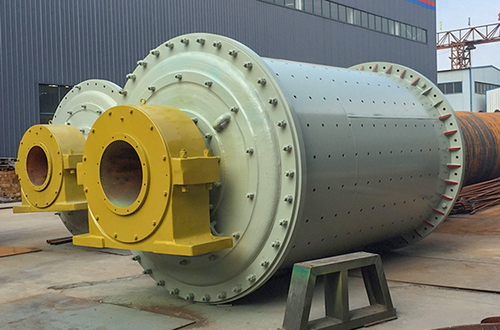
2.1 | 回转炭化窑 | Φ1.5×18m | 1台 | 400-580℃隔氧气化炭化 |
2.2 | 燃烧器+燃烧室 | 多通道煤粉/燃气 | 1套 | 提供炭化热源 |
2.3 | 烟气冷凝回收系统 | 冷凝器+焦油分离器+木醋罐 | 1套 | 回收焦油、木醋液、煤气 |
2.4 | 煤气柜+回烧系统 | 500m³湿式气柜 | 1套 | 副产煤气回用节能 |
3 | 活化系统(核心卖点) | |||
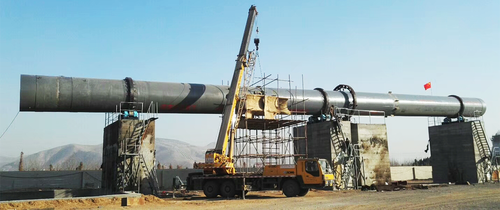
3.1 | 回转活化窑 | Φ1.8×32m / Φ2.0×40m | 1台 | 860-950℃水蒸气活化 |
3.2 | 过热蒸汽发生器 | 蒸发量1.5-3t/h | 1套 | 提供活化用过热蒸汽 |
3.3 | 蒸汽喷射系统 | 不锈钢喷嘴阵列 | 1套 | 沿窑长多点均匀喷汽 |
3.4 | 窑头燃烧器 | 四通道燃气/煤粉 | 1套 | 活化段热源 |
3.5 | 氮气保压系统(可选) | 制氮机+管路 | 1套 | 维持残氧<1% |
4 | 冷却与收尘系统 | |||
4.1 | 间接急冷机 | 水冷夹套式 | 1台 | 850℃→<100℃,隔氧 |
4.2 | 旋风除尘器 | CLT/A-Φ800 | 2级 | 预收粉尘 |
4.3 | 布袋除尘器 | 脉冲式,PPS/PTFE滤料 | 1套 | 尾端收尘,达标排放 |
4.4 | 引风机 | 高压离心,变频 | 1台 | 系统负压 |
5 | 后处理系统(可选,视产品定位) | |||
5.1 | 酸洗槽+搅拌 | PE/不锈钢,5m³ | 2台 | 盐酸浸洗除灰 |
5.2 | 漂洗水槽 | 多级逆流 | 1套 | 洗至中性 |
5.3 | 二次烘干机 | Φ1.0×10m | 1台 | 成品含水<5% |
5.4 | 成品振动筛 | 三层直线筛 | 1-2台 | 规格分级 |
5.5 | 自动包装机 | 阀口袋/吨袋 | 1-2台 | 定量包装 |
6 | DCS控制系统 | Siemens/ Honeywell | 1套 | 全流程温控、转速、气氛联动 |
5. 如何选择果壳活性炭生产加工设备的分析
5.1 回转活化窑的选型
活化窑是整条线的"心脏",直接决定碘值、产率、能耗三个核心指标。选型要点:
长径比 L/D: 推荐18-25:1,比水泥/陶粒窑大得多。原因是活化反应慢(水煤气反应是吸热慢反应),需要足够长的停留段。L/D太小→停留时间短→活化不均、碘值波动;L/D太大→投资高、窑尾温度难以维持。
倾角与转速: 倾角1-3°,转速0.5-2 rpm无级变频。果壳炭化料比重轻(堆积密度仅400-500 kg/m³),翻滚性比矿石好,转速可稍快,但太快会导致物料抛扬过高、磨损窑衬。
耐火衬里: 活化段工作温度860-950℃,推荐高铝砖(Al₂O₃≥65%) 或抗剥落高铝砖。水蒸气氛围对耐火材料侵蚀较轻(不像水泥窑有碱腐蚀),但温度变化频繁(启停窑),要求衬里抗热震性好。预热带可用黏土砖。
密封装置(关键): 活化窑两头都关键——窑尾(进料端)要防空气窜入(残氧需<1%,不然炭被白白烧掉);窑头(出料端)要防高温蒸汽和锌尘泄漏。推荐气动压紧鱼鳞片+石墨盘根复合密封,漏风系数<5%。
蒸汽喷射结构: 这是活化窑和普通回转窑最大的区别——需在窑体中后段沿筒体长度布置多组环形蒸汽喷嘴,蒸汽需预热至300-350℃(过热蒸汽),喷射压力0.3-0.6 MPa。喷嘴材质要用310S或更高,防止高温氧化。
材质注意: 窑体外壳在活化段温度高(筒体表面可能到250-300℃),建议活化段筒体用Q245R锅炉板(比普通Q235耐高温),外部加保温层(硅酸铝纤维棉+铁皮)。
5.2 炭化炉 vs 活化炉
两段分立(炭化窑+活化窑): 主流方案。优点是两个炉子可独立控温、独立调速,炭化料可中间筛分除焦,灵活性高,适合多品种切换。缺点是占地大、投资高、热衔接有损耗。
一段两舱窑(炭活一体): 同一窑筒内用耐火墙隔开,前段炭化、后段活化,中间设过渡段。优点是紧凑、节能(炭化热烟气可直接预热活化段)、投资省。缺点是温度梯度靠轴向自然分布,调控精度不如分立式,适合单一品种大批量生产。
给客户的选型建议: 新建线产能>2000吨/年,优先两段分立;产能<1500吨/年或场地受限,可考虑一体窑。
5.3 破碎筛分的选型
果壳硬度高(尤其椰壳莫氏硬度>3),破碎首选对辊破碎机或齿辊破碎机,不要用锤破(锤破会把果壳打成粉,收率太低)。对辊间隙可调,控制破碎后粒度。
筛分用圆振动筛或直线筛,三层筛网可同时分出3-4个粒度等级。
5.4 环保设备选型
炭化段焦油木醋回收是必选项不是可选项: 不回收的话,焦油进布袋会糊袋,进烟气会超标。冷凝系统要按"两级冷凝+电捕焦油"配置,焦油外售给化工厂,木醋液可做农用叶面肥,都是额外收益。
活化段烟气: 主要污染物是颗粒物+少量VOCs+SO₂(烧煤时)。标配"旋风+布袋+湿法脱硫",滤料必须用PPS或PTFE覆膜(耐温、耐水解),普通涤纶不行。
如果烧天然气: 烟气干净很多,脱硫可省,但成本高——要帮客户算账:天然气活化窑投资低、环保省心,但运行成本比烧煤气高800-1200元/吨产品,适合高端小产能线。
5.5 自动化控制
强烈推荐DCS+现场PLC。关键控制回路:
炭化炉温度-燃烧器-引风联动(防超温、防缺氧)
活化炉温度-蒸汽流量串级控制(温度波动±10℃以内,碘值才稳)
窑速-倾角-进料量联动(稳定停留时间)
残氧在线监测(ZrO₂探头)+ 氮气补入联锁
这套控制逻辑是"连续化回转窑"比"间歇式斯列普炉"的核心优势——产品均一性(碘值CV<3%)是间歇炉做不到的。
6. 常见问题问答
Q1: 活化后碘值只有700-800,达不到900+,是什么原因?
A: 按优先级排查:①活化温度偏低(<850℃)→ 刻蚀反应不充分,提温至880-920℃;②蒸汽量不足→ 投料量需达炭坯质量的1.2倍以上,并检查喷嘴是否堵塞;③残氧过高(>2%)→ 炭被非选择性燃烧,孔隙烧蚀,查密封+补氮气;④炭化料质量差→ 炭化温度不够或升温太快,挥发分没脱净,炭骨架不好;⑤原料问题→ 果壳发霉、掺了太多软壳(桃壳/枣壳比例过高),换料试试。
Q2: 产率只有18-20%,正常应该在28-33%,怎么回事?
A: 产率低几乎都是"烧过头"了:①活化温度超1000℃,炭骨架过度烧失;②残氧高,炭被O₂烧掉而非被蒸汽刻蚀;③蒸汽量过大(>2.5倍)也会过度烧蚀。先把残氧压到<1%、温度锁在900℃±10℃、蒸汽量调到1.5倍附近,产率能回来。
Q3: 回转活化窑内容易"结圈"吗?和氧化锌/陶粒窑比怎么样?
A: 果壳炭活化窑结圈比氧化锌/陶粒窑轻很多,因为果壳灰分低(3-8%)、无碱金属、无熔剂,灰分熔点高。但如果原料里混了泥土没洗净、或酸洗后的盐分没漂净,灰分中的Ca、Mg、K会在高温段形成低熔物,轻微挂窑皮。预防:原料水洗要彻底,酸洗后漂洗至中性;万一结圈,可短时提温+提速"烧掉",或用风炮停机清理。
Q4: 椰壳和杏壳在同一台窑上生产,参数要怎么调?
A: 椰壳质地更硬、含碳量更高,活化难度略大——同温度下椰壳需要的停留时间比杏壳长20-30%,或温度高20-30℃。实操:切换原料时,先降窑速(延长停留)+ 微提温度(880→910℃),取样测碘值,再微调。建议在DCS里预设"椰壳模式/杏壳模式"两组参数一键切换。
Q5: 炭化段的焦油木醋液回收,经济性怎么样?
A: 以1万吨果壳/年线为例,炭化副产焦油约150-200吨/年、木醋液约800-1200吨/年。焦油现价约2500-3500元/吨,木醋液农用级约800-1500元/吨,合计年副产收益约150-250万元,基本能cover整条线的燃料成本。所以炭化烟气回收系统是赚钱的,不是纯环保投入——这点要给客户算清楚。
Q6: 想做食品级/饮用水级炭,设备要加哪些?
A: 核心是加酸洗+漂洗+二次烘干工段:①酸洗槽(耐酸,PE或不锈钢316L),用5-10% HCl在80℃搅洗2-4h;②三级逆流漂洗槽,洗至出水pH 6-8、电导达标;③二次烘干(温度<120℃,防孔隙塌陷);④成品筛分后独立包装间(防二次污染)。另外原料必须选低灰的(椰壳最优,杏壳次之),入炉前水洗要加强。
Q7: 生产线能耗大概多少?
A: 连续化回转窑工艺(以杏壳原料、年产3000吨为例)粗略测算:
燃煤(标煤):约0.8-1.2吨/吨产品(若煤气全回烧,外购煤可降到0.5吨以下)
电耗:约350-500 kWh/吨产品
蒸汽(外购或自产):约1.5-2.0吨/吨产品
综合成本:果壳原料占60-70%,能源占15-25%,其余为人工辅材折旧。