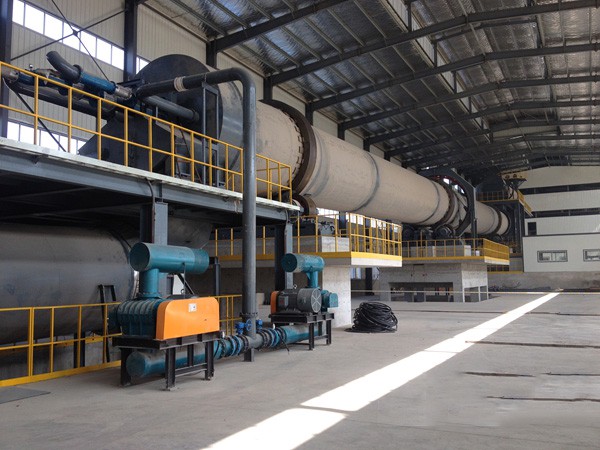
一、陶粒生产行业概况与前景
1.1 陶粒的定义与分类
陶粒是一种人工轻骨料,以黏土、页岩、粉煤灰等为主要原料,经破碎、粉磨、成球、高温煅烧(1100-1300℃)而制成的粒径5-25mm的多孔颗粒材料。根据原料不同可分为:
· 页岩陶粒:强度最高,广泛用于结构混凝土
· 黏土陶粒:成本低,适用于保温填充
· 粉煤灰陶粒:固废利用,符合循环经济政策
· 污泥陶粒:新兴品种,兼具环保与功能特性
1.2 行业发展现状
截至2026年,我国陶粒行业呈现以下特征:
产能分布:华东地区占比38%(浙江、江苏为主产区),华北26%,西南15%。年产10万立方米以上的规模企业约120家,行业集中度CR10仅为15%,远低于发达国家60%的水平。
技术水平:国内先进企业已实现DCS自动化控制,回转窑直径最大达4.2米,单线日产能突破500立方米。但仍有40%的小型企业沿用土立窑,能耗高出先进水平30%-50%。
应用领域:建筑轻质墙板(占比42%)、屋面保温(25%)、桥梁工程(12%)、园艺绿化(10%)、水处理滤料(8%)、其他(3%)。其中,装配式建筑构件用陶粒需求增速最快,年增长超20%。
1.3 市场前景预测
根据《建材行业“十五五”发展规划》导向,陶粒行业将迎来三大机遇:
1. 绿色建筑强制推广:2027年起,新建民用建筑保温材料中陶粒占比不低于30%
2. 固废资源化政策红利:利用工业固废生产陶粒可享受增值税即征即退70%优惠
3. 海外市场拓展:“一带一路”沿线国家基建需求旺盛,中东、东南亚地区对轻骨料进口依赖度高
预计到2030年,国内陶粒市场规模将突破500亿元,年均复合增长率维持在10%-15%。
二、生产陶粒所需矿物原料详解
2.1 主体原料分类及化学要求
(1)天然矿物类
原料种类 | 代表产地 | SiO₂(%) | Al₂O₃(%) | Fe₂O₃(%) | CaO+MgO(%) | 烧失量(%) | 适用性评价 |
页岩 | 河南焦作、辽宁抚顺 | 58-68 | 14-22 | 5-9 | 3-6 | 4-8 | ★★★★★ 最优 |
黏土 | 江西景德镇、河北唐山 | 52-62 | 13-19 | 4-7 | 5-10 | 6-12 | ★★★★ 良好 |
板岩 | 湖南湘潭 | 65-72 | 12-17 | 3-5 | 2-4 | 3-6 | ★★★ 中等 |
珍珠岩尾矿 | 河南信阳 | 68-75 | 10-14 | 1-3 | 1-3 | 2-5 | ★★ 需配矿 |
核心化学指标:
· 硅铝比(SiO₂/Al₂O₃):理想范围2.5-4.0,低于2.0难膨胀,高于4.5强度下降
· 助熔氧化物总量(Fe₂O₃+CaO+MgO+K₂O+Na₂O):应控制在10%-20%
· 烧失量:宜控制在6%-10%,过低则发气不足,过高则收缩过大
(2)工业固废类
固废类型 | 来源行业 | 主要成分特点 | 预处理要求 | 掺加比例 |
粉煤灰 | 燃煤电厂 | 球形玻璃体,活性高 | 需脱碳至LOI<8% | 30%-70% |
煤矸石 | 煤矿洗选 | 碳含量5%-20% | 需自燃或煅烧除碳 | 20%-50% |
污水处理厂污泥 | 市政污水 | 有机质40%-60% | 需干化至含水率<30% | 10%-30% |
钢渣 | 钢铁冶炼 | f-CaO含量高 | 需陈化3个月以上 | 5%-15% |
赤泥 | 氧化铝生产 | 碱性强(pH>10) | 需中和处理 | 10%-20% |
2.2 辅助原料详细说明
(1)助熔剂
作用:降低液相出现温度,促进烧结致密化
常用品种及用量:
· 长石:K₂O·Al₂O₃·6SiO₂,熔点约1150℃,添加量3%-8%
· 萤石:CaF₂,强助熔作用,添加量0.5%-2%(过量会腐蚀窑衬)
· 硼砂:Na₂B₄O₇·10H₂O,熔点741℃,添加量1%-3%(用于低温陶粒)
(2)发气剂
作用:高温下产生气体,形成封闭气孔结构
常用品种及反应机理:
· 碳粉:C+O₂→CO₂↑,反应温度600-900℃,添加量0.5%-3%
· 煤粉:挥发分释放气体,添加量1%-5%
· 木屑:纤维素热解产生CO、CH₄,添加量2%-8%
· 碳酸盐:CaCO₃→CaO+CO₂↑,反应温度700-900℃,添加量1%-3%
· SiC:SiC+2O₂→SiO₂+CO₂↑,反应温度900-1100℃,添加量0.3%-1%(高端产品用)
(3)粘结剂
作用:提高生球强度和塑性
常用品种:
· 膨润土:蒙脱石含量>60%,添加量3%-8%
· 水玻璃:模数2.8-3.2,添加量2%-5%(喷雾加入)
· 羧甲基纤维素(CMC):添加量0.1%-0.5%(用于特种陶粒)
2.3 原料质量检验标准
进厂原料必须逐批检测以下项目:
1. 化学成分:X射线荧光光谱仪(XRF)分析,每批次至少检测一次
2. 矿物组成:X射线衍射(XRD)分析,每月一次
3. 粒度分布:激光粒度仪,细度要求200目筛余≤15%
4. 塑性指数:黏土类原料要求>12,低于8需加膨润土调节
5. 烧胀性能测试:实验室小型回转窑模拟,观察膨胀倍数(≥2.5为合格)
三、矿石开采方法(完整流程)
3.1 矿山地质勘查阶段
勘查工作步骤:
1. 地形测量:1:2000比例尺地形图绘制,圈定矿体边界
2. 槽探工程:间距40-80m,揭露覆盖层下基岩
3. 钻探工程:钻孔间距100-200m,深度控制矿体底板以下5m
4. 采样化验:沿矿体走向每50m、倾向每20m取一个组合样
5. 储量计算:采用平行断面法,最低可采厚度2m,最低工业品位SiO₂+Al₂O₃≥70%
3.2 矿山设计与开拓
开拓方式选择:
· 山坡露天开采:地形坡度<30°,适用汽车运输
· 凹陷露天开采:地表以下开采,需设排水系统
· 联合开拓:上部公路+下部溜井,适用于高差>100m的矿山
设计参数:
· 最终边坡角:岩石稳定时50°-60°,松散时35°-45°
· 安全平台宽度:≥4m
· 清扫平台宽度:≥6m,每隔2-3个安全平台设置
3.3 剥离与采矿作业
(1)覆盖层剥离
· 表土厚度0.3-1.5m,用推土机集堆+装载机装车
· 风化层厚度1-3m,用液压反铲直接挖掘
· 剥离物排弃至指定排土场,后期用于复垦
(2)穿孔爆破
· 穿孔设备:潜孔钻机(孔径90-140mm)或牙轮钻机(孔径150-250mm)
· 布孔方式:三角形布孔,孔距3-5m,排距2.5-4m
· 炸药类型:铵油炸药(ANFO)或乳化炸药,单耗0.3-0.5kg/m³
· 起爆网络:非电导爆管毫秒延期起爆,排间延时25-50ms
(3)采装运输
· 挖掘设备:液压挖掘机斗容1.6-3.5m³,或前端装载机斗容3-5m³
· 运输车辆:矿用自卸车载重25-50吨,车铲比3:1-4:1
· 运输道路:路面宽度≥8m(双车道),最大纵坡≤8%,转弯半径≥15m
3.4 矿石质量控制措施
1. 分采分运:不同品位矿石分别开采、分别堆放
2. 配矿管理:低品位矿与高品位矿按比例搭配,使入厂原料化学成分波动控制在±3%以内
3. 风化均化:采出矿石在堆场自然风化30-60天,利用雨淋、日晒促进矿物分解,改善易磨性
4. 除杂系统:在粗碎前设置电磁除铁器和人工拣选台,剔除废石、树根等杂物
3.5 矿山环保与复垦
· 粉尘治理:爆破前洒水湿润,运输道路定时洒水,破碎站设置喷淋抑尘
· 噪声控制:选用低噪声设备,爆破时间避开夜间
· 土地复垦:采矿结束后6个月内完成覆土平整,种植适生植被,恢复面积不低于破坏面积的95%
四、从矿石到陶粒的完整过程分析
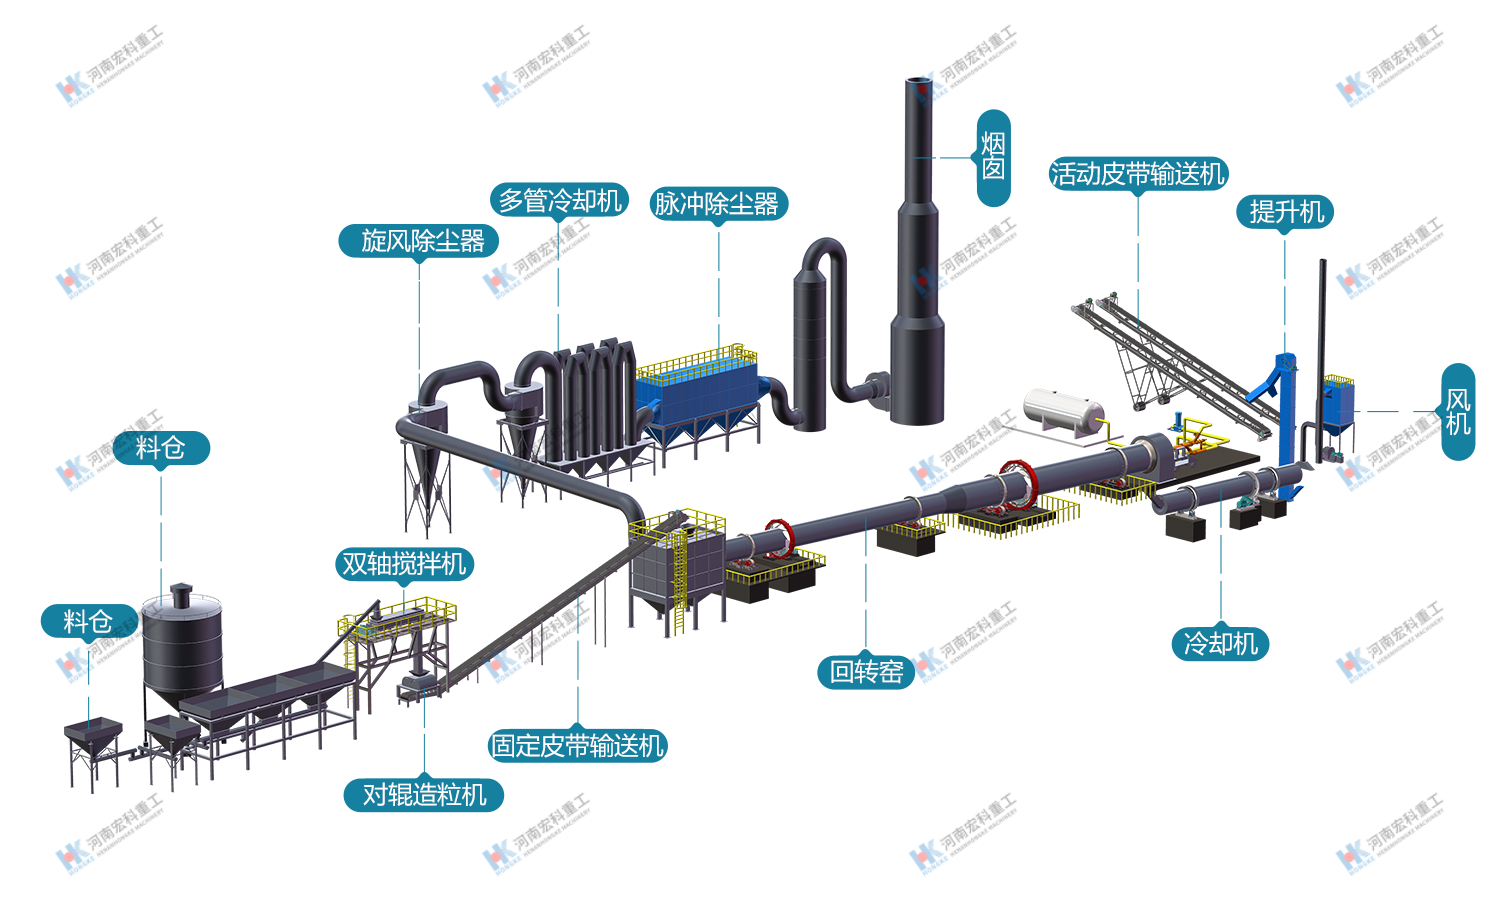
4.1 原料预处理工段
(1)破碎系统
破碎段 | 设备型号 | 进料粒度(mm) | 出料粒度(mm) | 破碎比 | 处理能力(t/h) |
一段粗碎 | PE-750×1060颚破 | ≤630 | ≤180 | 3.5 | 80-150 |
二段中碎 | PF-1315反击破 | ≤180 | ≤30 | 6 | 100-180 |
三段细碎 | PCΦ1200×1000锤破 | ≤30 | ≤8 | 3.75 | 60-120 |
工艺控制要点:
· 颚破排矿口定期调整,磨损后及时更换颚板
· 反击破板锤每班检查,转子平衡校正周期≤500h
· 锤破筛条间隙根据产品要求调整,一般8-12mm
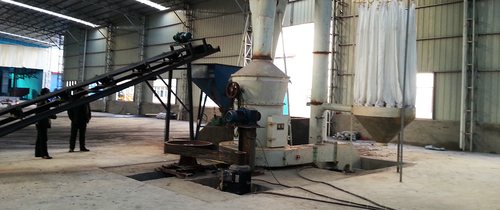
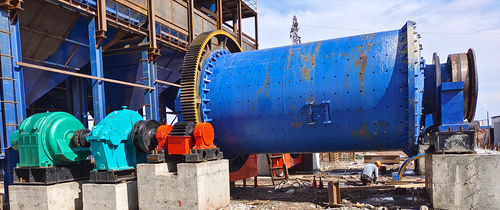
(2)粉磨系统
推荐两种方案对比:
方案 | 设备 | 细度(200目筛余) | 电耗(kWh/t) | 投资(万元) | 维护成本 |
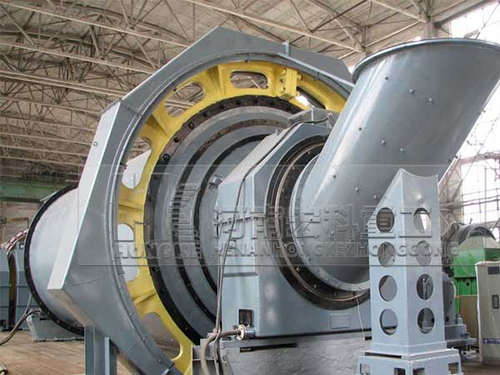
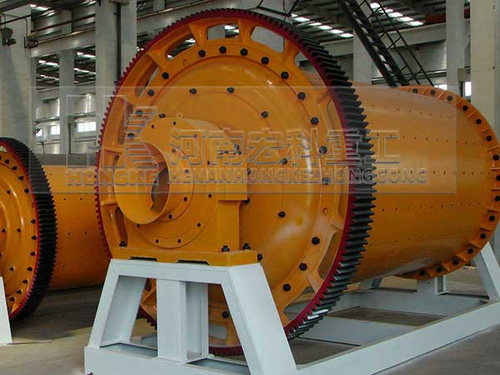
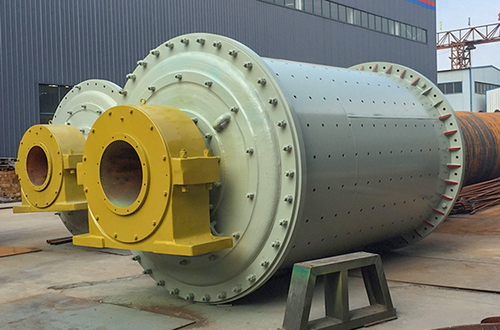
A | 球磨机Φ2.4×8m | ≤12% | 28-32 | 180 | 较高(研磨体消耗大) |
B | 立式磨HRM1700 | ≤15% | 18-22 | 280 | 较低(无研磨体) |
建议:年产10万m³以上产线优先选立式磨,综合运行成本可降低25%。
4.2 配料与混合工段
(1)配料系统构成
· 原料仓:4-6个,每个容积50-100m³
· 电子皮带秤:精度±0.5%,带速0.05-0.5m/s可调
· 螺旋输送机:用于粉状辅料添加
· 微机配料控制系统:实时显示各料种流量,自动调节给料量
(2)混合设备
双轴搅拌机参数:
· 型号:JS-2000或JS-3000
· 搅拌叶片角度:45°-60°
· 主轴转速:30-45r/min
· 混合时间:2-3分钟/批次
· 加水方式:高压雾化喷头,水量自动控制
(3)配方实例
原料 | 配方A(页岩型) | 配方B(粉煤灰型) | 配方C(混合型) |
页岩粉 | 85% | - | 40% |
粉煤灰 | - | 65% | 30% |
黏土 | 8% | 20% | 15% |
煤粉 | 3% | 5% | 4% |
膨润土 | 4% | 8% | 6% |
外加剂 | - | 2%(助熔剂) | 5%(污泥) |
水料比 | 0.20-0.24 | 0.22-0.26 | 0.21-0.25 |
4.3 成球造粒工段
(1)圆盘造粒机
工作原理:物料在倾斜旋转圆盘上受离心力、摩擦力和重力共同作用,滚动成球。
关键技术参数:
· 盘径:Φ3.0-4.2m
· 盘边高度:350-550mm
· 倾角:45°-55°(可调)
· 转速:12-18r/min(变频调速)
· 生产能力:3-8t/h(视盘径而定)
操作要点:
· 底料预铺:先投入少量干粉,喷水形成母球
· 连续给料:保持料流均匀,波动幅度<5%
· 刮刀清理:每2小时清理盘底结块
· 粒径控制:通过调整倾角和转速改变停留时间
(2)挤压造粒机
适用场景:塑性差或需特定形状的物料
参数:
· 模板孔径:8-25mm
· 挤压压力:10-30MPa
· 生产能力:2-6t/h
· 成品形状:圆柱状,长度由切刀频率控制
优缺点对比:
指标 | 圆盘造粒 | 挤压造粒 |
球形度 | 优(圆形) | 良(圆柱形) |
强度均匀性 | 一般 | 优 |
粒径可调范围 | 宽(5-25mm) | 窄(固定孔径) |
能耗 | 低(5-8kWh/t) | 高(15-25kWh/t) |
适用范围 | 各类原料 | 塑性物料 |
4.4 干燥工段
(1)干燥设备选择
设备类型 | 适用物料 | 热效率 | 投资 | 占地面积 |
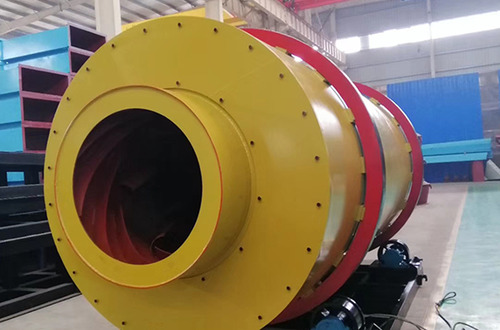
回转烘干机 | 各种物料 | 65%-75% | 中 | 大 |
链篦机 | 粉煤灰陶粒 | 80%-85% | 高 | 中 |
流化床干燥器 | 细粒物料 | 70%-80% | 低 | 小 |
(2)回转烘干机工艺参数
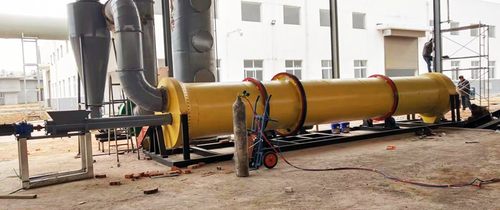
· 筒体规格:Φ2.4×18m ~ Φ3.0×30m
· 转速:3-6r/min
· 倾斜度:3%-5%
· 热源:热风炉(燃煤/燃气/生物质)
· 入口热风温度:300-450℃
· 出口废气温度:80-120℃
· 物料停留时间:15-25分钟
· 出料含水率:≤5%
(3)干燥质量控制
· 防止爆裂:严格控制升温速率,入口温度不超过450℃
· 防止粘连:筒体内壁安装扬料板,定期清理
· 含水率检测:每30分钟取样一次,红外水分仪快速测定
4.5 煅烧工段(核心工艺)
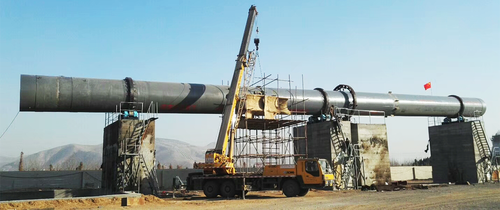
(1)回转窑结构
┌─────────────────────────────────────────────────────────┐
│ 进料端 窑体 出料端 │
│ ───────┬──────────────┬──────────────┬──────────────│
│ │ │ │ │
│ 预热段 膨胀段 冷却段 │
│ (400-600℃) (1100-1250℃) (800-1000℃) │
└─────────────────────────────────────────────────────────┘
各部分功能:
· 预热段(占窑长30%):缓慢升温,脱除结晶水,有机物开始分解
· 膨胀段(占窑长40%):达到液相出现温度,发气剂剧烈反应,颗粒体积膨胀2-5倍
· 冷却段(占窑长30%):液相凝固,强度发展,避免急冷造成裂纹
(2)回转窑规格系列
技术参数表 | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
产能(t/d) | 150 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 800 | 1000 | 1200 |
主要设备 | 主要配套设备型号及技术经济指标 | ||||||||||
竖式预热器 | YRQ04 | YRQ06 | YRQ06 | YRQ08 | YRQ08 | YRQ10 | YRQ12 | YRQ12 | YRQ14 | YRQ18 | YRQ20 |
回转窑 | Φ2.5*40m | Φ2.8*43m | Φ3.0*48m | Φ3.2*50m | Φ303*52m | Φ3.6*55m | Φ3.8*58m | Φ4.0*60m | Φ4.3*65m | Φ4.9*70m | Φ5.1*72m |
竖式冷却器 | LSF36 | LSF44 | LSF56 | LSF80 | LSF112 | ||||||
煅烧温度(°C) | 1100±50 | ||||||||||
能耗指标(kCal/kg) | 1200±100 | ≤1150 | ≤1100 | ||||||||
电耗指标(kW-h/t) | 40±5 | ||||||||||
石灰石:石灰 | 1.7-1.78:1 | ||||||||||
过烧率(%) | ≤5 | ||||||||||
活性度(ml) | ≥340(具体视石灰石的成分确定) | ||||||||||
出灰温度(°C) | 环境温度+60 | ||||||||||
石灰石入窑粒度(mm) | 10-20/20-40 | ||||||||||
排放浓度(mg/nm3) | S10 | ||||||||||
年工作参数(天) | ≥340 | ||||||||||
大修周期(年) | 1-3 | ||||||||||
操作人数(人/班) | 2-3 | ||||||||||
适用燃料 | 煤粉、焦炉煤气、兰炭炉煤气、转炉煤气、高炉煤气、电石炉煤气、天然气、柴油、重油、液化石油气、生物质燃料 | ||||||||||
(3)燃料与燃烧系统
· 固体燃料:烟煤(热值≥5500kcal/kg),煤粉细度200目筛余≤10%
· 液体燃料:重油或柴油(备用)
· 气体燃料:天然气(热值≥8000kcal/Nm³),清洁环保
燃烧器选型:
· 多通道煤粉燃烧器:一次风比例8%-12%,旋流强度可调
· 火焰长度控制:调节内外风比例,保持火焰形状完整
(4)煅烧工艺曲线
温度(℃)
│
1300 ┤ ●──●──● (膨胀段峰值)
1200 ┤ ●
1100 ┤ ●
1000 ┤ ●
900 ┤ ●
800 ┤ ●
700 ┤ ●
600 ┤●
400 ┤
└──────────────────────────→ 时间(min)
0 5 10 15 20 25 30 35
各阶段时间分配:
· 预热段:0-10min,升温速率40-60℃/min
· 膨胀段:10-20min,恒温区间1150-1220℃
· 冷却段:20-35min,降温速率30-50℃/min
(5)关键工艺参数控制
参数名称 | 正常范围 | 报警值 | 调节手段 |
窑尾温度 | 350-450℃ | >500℃ | 增减喂料量 |
窑头温度 | 1200-1280℃ | >1350℃ | 调节燃料量 |
窑头负压 | -20~-50Pa | >-10Pa | 调节排风机 |
主电机电流 | 额定值60%-80% | >90% | 检查窑内结圈 |
二次风温 | 800-1000℃ | <700℃ | 调整冷却机 |
4.6 冷却工段
(1)冷却方式对比
方式 | 设备 | 优点 | 缺点 |
单筒冷却机 | Φ2.2×22m | 结构简单,投资低 | 冷却效率低(60%-70%) |
多筒冷却机 | 5-9个筒体 | 冷却效果好 | 维修困难 |
篦式冷却机 | 推动篦床 | 效率高(85%-95%) | 投资高,维护复杂 |
(2)冷却工艺要求
· 出窑温度:950-1050℃
· 出冷却机温度:≤100℃(环境温度+80℃)
· 冷却时间:15-25分钟
· 急冷控制:严禁向红热陶粒直接喷水,否则炸裂率>30%
4.7 筛分包装工段
(1)筛分设备
· 振动筛:2YK-1548双层振动筛,筛网孔径5mm/10mm/20mm
· 分级结果:
o <5mm:回料(重新制球或作为细集料出售)
o 5-10mm:细陶粒(屋面保温、园艺)
o 10-20mm:中陶粒(墙体砌块、结构混凝土)
o 20-25mm:粗陶粒(路基填充、水处理)
o >25mm:破碎后回用
(2)磁选除铁
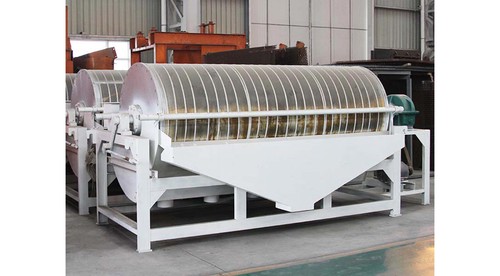
采用永磁滚筒或电磁除铁器,去除煅烧过程中产生的铁质夹杂物,防止影响混凝土外观。
(3)包装方式
包装形式 | 规格 | 适用客户 | 设备 |
编织袋包装 | 40kg/袋 | 零售、经销商 | 自动定量包装机 |
吨袋包装 | 1-1.5t/袋 | 工程用户 | 吨袋包装机 |
散装运输 | 罐车或自卸车 | 大型搅拌站 | 散装机 |
五、陶粒生产线所需装备完整清单
5.1 主要生产设备明细
序号 | 设备名称 | 规格型号 | 数量 | 功率(kW) | 备注 |
1 | 振动给料机 | GZD-1100×4200 | 1 | 15 | 带棒条筛 |
2 | 颚式破碎机 | PE-750×1060 | 1 | 110 | 粗碎 |
3 | 反击式破碎机 | PF-1315 | 1 | 200 | 中碎 |
4 | 锤式破碎机 | PCΦ1200×1000 | 1 | 132 | 细碎 |
5 | 电磁除铁器 | RCYD-12 | 2 | 3 | 皮带上方 |
6 | 斗式提升机 | NE100 | 2 | 22 | 垂直输送 |
7 | 原料储仓 | Φ6×12m | 4 | - | 钢结构 |
8 | 电子皮带秤 | DEL-1000 | 4 | 3 | 精度±0.5% |
9 | 立式磨粉机 | HRM1700 | 1 | 315 | 或球磨机 |
10 | 旋风收尘器 | XLP/B-10.0 | 1 | - | 粉磨系统 |
11 | 双轴搅拌机 | JS-3000 | 1 | 75 | 混合 |
12 | 圆盘造粒机 | Φ3.6m | 2 | 37×2 | 一用一备 |
13 | 胶带输送机 | B800×30m | 6 | 7.5×6 | 输送 |
14 | 回转烘干机 | Φ2.8×22m | 1 | 45 | 干燥 |
15 | 热风炉 | 燃煤型 | 1 | - | 供热 |
16 | 回转窑 | Φ3.0×48m | 1 | 90 | 核心设备 |
17 | 单筒冷却机 | Φ2.4×24m | 1 | 37 | 冷却 |
18 | 振动筛 | 2YK-1848 | 1 | 15 | 分级 |
19 | 包装机 | BZJ-50 | 1 | 11 | 自动打包 |
20 | 布袋除尘器 | PPCS96-8 | 3 | 55×3 | 环保 |
5.2 辅助系统设备
系统 | 设备名称 | 规格 | 数量 | 说明 |
供配电 | 变压器 | S13-2000/10 | 1 | 容量2000kVA |
供水 | 水泵 | IS150-125-315 | 2 | 流量200m³/h |
压缩空气 | 空压机 | SA-75A | 2 | 排气量13m³/min |
烟气处理 | 脱硫塔 | 石灰石-石膏法 | 1 | SO₂排放<50mg/Nm³ |
烟气处理 | SCR脱硝装置 | 中低温型 | 1 | NOx排放<100mg/Nm³ |
自动化 | DCS系统 | 西门子PCS7 | 1 | 含上位机10台 |
质检 | 万能试验机 | WDW-100 | 1 | 强度检测 |
质检 | 导热系数仪 | DRH-300 | 1 | 保温性能检测 |
5.3 年产10万m³生产线投资估算
项目 | 金额(万元) | 占比 |
土建工程 | 800-1200 | 20%-25% |
设备购置 | 1800-2500 | 40%-45% |
安装工程 | 300-500 | 7%-10% |
环保设施 | 400-600 | 10%-12% |
流动资金 | 500-800 | 10%-15% |
合计 | 3800-5600 | 100% |
六、如何选择陶粒生产加工设备(深入分析)
6.1 设备选型总体原则
1. 原料适配性:设备必须适应原料的硬度、湿度、粘度等物理特性
2. 产能匹配:各工序设备能力应相互匹配,避免瓶颈环节
3. 可靠性优先:核心设备(回转窑、磨机)选用行业知名品牌
4. 节能环保:优先选择高效低耗设备,预留环保升级空间
5. 自动化程度:根据人工成本和管理水平合理确定自动化等级
6.2 回转窑选型详细指南
(1)产能确定
公式:Q = K × D² × L
o Q:日产量(m³/d)
o K:经验系数(页岩取0.08-0.10,粉煤灰取0.06-0.08)
o D:窑内径(m)
o L:窑长度(m)
例:Φ3.0×48m回转窑
o 页岩:Q = 0.09 × 9 × 48 = 194 m³/d
o 粉煤灰:Q = 0.07 × 9 × 48 = 151 m³/d
(2)长径比选择
长径比(L/D) | 适用场景 | 特点 |
14-16 | 高塑性原料(黏土) | 产量高,但膨胀时间短 |
16-18 | 中等塑性原料(页岩) | 均衡推荐 |
18-20 | 低塑性原料(粉煤灰) | 膨胀充分,但能耗略高 |
(3)窑衬材料选择
部位 | 工作温度 | 推荐材质 | 厚度(mm) | 使用寿命(月) |
进料端 | 300-600℃ | 高铝砖(LZ-55) | 220 | 12-18 |
中部 | 600-1100℃ | 磷酸盐结合高铝砖 | 220 | 10-15 |
膨胀带 | 1100-1300℃ | 莫来石砖(M-70) | 230 | 8-12 |
出料端 | 1000-1200℃ | 抗剥落高铝砖 | 230 | 10-14 |
(4)驱动系统选型
o 直流电机+减速机:调速范围广,但维护复杂
o 变频电机+行星减速机:推荐方案,节能15%-20%
o 液压马达驱动:扭矩大,适合大直径窑,但效率略低
6.3 破碎粉磨设备选择
(1)破碎段配置方案
原料硬度 | 推荐方案 | 适用案例 |
软质(f≤6) | 颚破+锤破 | 黏土、页岩 |
中硬(f=6-10) | 颚破+反击破+锤破 | 板岩、煤矸石 |
硬质(f≥10) | 颚破+圆锥破+冲击破 | 石英岩、花岗岩(需配矿) |
(2)粉磨设备对比决策矩阵
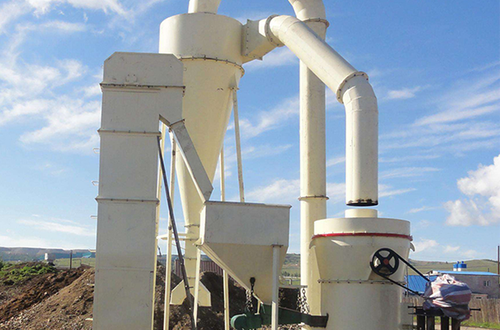
评估维度 | 球磨机 | 立式磨 | 雷蒙磨 |
投资成本 | ★★★★ | ★★ | ★★★ |
运行电耗 | ★★ | ★★★★ | ★★★ |
维护费用 | ★★ | ★★★ | ★★★ |
细度稳定性 | ★★★ | ★★★★ | ★★★ |
噪音水平 | ★★ | ★★★★ | ★★★ |
占地面积 | ★★ | ★★★★ | ★★★ |
综合评分 | 2.8 | 3.5 | 3.0 |
结论:年产10万m³以上优选立式磨,5-10万m³可选球磨机,5万m³以下考虑雷蒙磨。
6.4 造粒设备选择
(1)圆盘造粒机选型参数
盘径(m) | 产量(t/h) | 电机功率(kW) | 适用场景 |
2.8 | 2-4 | 22 | 小型生产线 |
3.2 | 3-6 | 30 | 中型生产线 |
3.6 | 4-8 | 37 | 中型生产线 |
4.0 | 6-10 | 45 | 大型生产线 |
4.2 | 8-12 | 55 | 特大型生产线 |
(2)关键部件选择
o 盘面材质:耐磨钢板(NM360),厚度12-16mm
o 刮刀材质:硬质合金(YG8),寿命≥2000h
o 喷水系统:高压雾化喷嘴(0.3-0.5MPa),孔径1.0-1.5mm
6.5 环保设备选择
(1)除尘系统配置
污染源 | 除尘方式 | 排放浓度 | 设备选型 |
破碎筛分 | 脉冲布袋除尘 | ≤10mg/Nm³ | PPCS系列 |
粉磨系统 | 防爆布袋除尘 | ≤10mg/Nm³ | 防爆型 |
窑尾烟气 | 布袋除尘+湿电 | ≤5mg/Nm³ | 组合工艺 |
包装系统 | 滤筒除尘器 | ≤10mg/Nm³ | 移动式 |
(2)脱硫脱硝方案
方案 | 脱硫效率 | 脱硝效率 | 投资(万元) | 运行成本(元/m³产品) |
石灰石-石膏法+SNCR | ≥95% | 40%-60% | 300-500 | 8-12 |
半干法+SCR | ≥90% | 80%-90% | 500-800 | 15-20 |
湿法+臭氧氧化 | ≥98% | ≥90% | 800-1200 | 20-30 |
建议:目前主流选择为石灰石-石膏法脱硫+SNCR脱硝,性价比最优。
七、常见问题问答(扩展版)
Q1:陶粒膨胀效果差的原因与解决方案
原因分析:
1. 原料化学成分不达标:SiO₂/Al₂O₃比值<2.0或>4.5
2. 发气剂掺量不足或失效(碳粉氧化变质)
3. 烧成温度偏低(<1100℃)或偏高(>1300℃液相过多)
4. 窑内气氛不当:氧化气氛不足,CO浓度过高抑制发气
5. 原料粒度过粗(>0.5mm颗粒占比>20%)
系统性解决方案:
排查顺序 | 检查项目 | 判定标准 | 调整措施 |
1 | 原料化学成分 | SiO₂/Al₂O₃=2.5-4.0 | 调整配比,补充硅质或铝质原料 |
2 | 发气剂有效性 | 碳含量≥80%,挥发分≥25% | 更换新鲜碳粉,增加掺量0.5%-1% |
3 | 窑温曲线 | 膨胀段实测温度≥1150℃ | 提高燃料供给量5%-10% |
4 | 窑内气氛 | 窑尾O₂含量3%-5% | 增大排风量,降低一次风比例 |
5 | 原料细度 | 200目筛余≤15% | 调整磨机研磨体级配 |
典型案例:某河南页岩陶粒厂,膨胀倍数长期只有1.8倍(目标≥3.0)。经诊断发现原料中Fe₂O₃仅3.2%(偏低),且碳粉因储存半年失效。采取两项措施:①补加2%铁矿石粉;②更换新碳粉并增至4%。一周后膨胀倍数稳定在3.2-3.5倍。
Q2:生球在窑内爆裂严重如何解决?
爆裂机理:生球内部水分急剧汽化,蒸汽压力超过球壳强度导致破裂。
预防措施:
降低入窑含水率
烘干机出口含水率严格控制在≤5%
若仍爆裂,进一步降至≤3%
优化干燥制度
降低窑头温度梯度,预热段升温速率控制在30-50℃/min
在窑尾增设挡料圈,延长物料在预热段停留时间
提高生球强度
增加膨润土掺量1%-2%
适当延长成球时间(从3分钟增至5分钟)
提高成球水分(从20%提至23%),使球体更密实
工艺设备改造
在窑尾加装扬料板,使生球均匀受热
采用链篦机-回转窑系统,实现缓慢预干燥
应急处理:
o 发现大量爆裂时,立即降低窑速(从2.5rpm降至1.5rpm)
o 同时减少喂料量30%,待工况稳定后再逐步恢复
Q3:陶粒筒压强度达不到国标要求?
国标要求(GB/T 17431.1-2010):
密度等级 | 筒压强度(MPa) |
300级 | ≥0.5 |
400级 | ≥1.0 |
500级 | ≥1.5 |
600级 | ≥2.0 |
700级 | ≥2.5 |
800级 | ≥3.0 |
强度不足原因与对策:
原因 | 表现 | 解决措施 |
烧成温度偏低 | 表面未完全烧结,断面呈土黄色 | 提高窑温30-50℃,延长恒温时间5min |
原料硅铝比不当 | 玻璃相太少,颗粒间连接弱 | 调整配比,使SiO₂/Al₂O₃=2.8-3.5 |
冷却过快 | 内部微裂纹多 | 降低冷却速率,出窑温度控制在800℃以上 |
孔隙率过高 | 密度过低,强度必然低 | 减少发气剂掺量,控制膨胀倍数在2.5-3.5 |
粒径过大 | 大颗粒内部烧结不充分 | 控制成球粒径上限不超过20mm |
强化措施:
o 添加微量增强剂:如0.5%硼砂或1%玻璃粉,促进液相烧结
o 采用二次煅烧工艺:第一次800℃预烧,第二次1200℃终烧
Q4:生产线能耗过高如何优化?
能耗基准(以页岩陶粒为例):
指标 | 先进水平 | 平均水平 | 落后水平 |
综合电耗(kWh/m³) | ≤35 | 35-50 | ≥50 |
综合煤耗(kgce/m³) | ≤60 | 60-80 | ≥80 |
综合能耗(kgce/m³) | ≤70 | 70-100 | ≥100 |
降耗十大措施:
窑体保温改造
o 窑外壳加装100mm厚纳米陶瓷纤维毯
o 表面散热损失降低40%,节约煤耗8-12kgce/m³
余热回收利用
o 冷却机余热(300-500℃)引至烘干机
o 可节省烘干煤耗50%-70%
富氧燃烧技术
o 窑头鼓入含氧28%-30%的富氧空气
o 火焰温度提高100-150℃,煤耗降低10%-15%
变频调速改造
o 风机、窑主电机、冷却机全部变频控制
o 节电率15%-25%
优化磨机级配
o 根据原料硬度调整研磨体填充率和级配
o 粉磨电耗降低8-12kWh/t
提高成球合格率
o 减少返料量(从20%降至10%)
o 间接降低各工序无效能耗
加强窑操培训
o 稳定窑况,避免频繁调整
o 热耗波动可降低5%-8%
选用高效燃烧器
o 多通道煤粉燃烧器,一次风比例降至8%
o 煤粉燃尽率提高至99%以上
实施能源管理系统
o 实时监控各工序能耗数据
o 及时发现异常,针对性改进
定期检修维护
o 清理窑内结圈,保持通风截面积
o 修复漏风点,减少冷风渗入
投资回报测算:
o 上述措施总投资约200-400万元
o 年节约能源费用150-300万元
o 投资回收期1.5-2.5年
Q5:原料供应不稳定时如何处理?
应对策略体系:
短期措施(1-3个月):
o 建立原料库存预警机制,低于15天用量时启动紧急采购
o 与周边2-3家供应商签订弹性供货协议
o 启用备用原料配方,允许某种原料缺货时临时替换
中期措施(3-12个月):
o 开发3-5种替代原料配方,储备技术方案
o 建设原料均化库,不同批次原料预先混合
o 引入在线成分分析仪(LIBS或XRF),实时调整配比
长期措施(1年以上):
o 收购或控股矿山,保障自有原料供应
o 参与固废资源化项目,获取稳定工业废料来源
o 研发多原料适应性生产技术,实现"百料可用"
替代配方实例:
当页岩短缺时,可采用以下替代方案:
替代方案 | 原料组成 | 工艺调整 | 产品质量变化 |
方案一 | 黏土60%+煤矸石30%+膨润土10% | 提高窑温20℃ | 密度增加50kg/m³,强度相当 |
方案二 | 粉煤灰50%+黏土35%+污泥15% | 延长干燥时间5min | 密度降低80kg/m³,强度下降10% |
方案三 | 河底淤泥40%+粉煤灰40%+页岩尾矿20% | 增加助熔剂2% | 各项指标接近原配方 |
Q6:陶粒颜色不均匀如何控制?
颜色影响因素:
o Fe₂O₃含量越高,颜色越深(红褐色)
o 烧成温度越高,颜色越深
o 窑内气氛:氧化气氛呈红色,还原气氛呈黑色
o 冷却速率:急冷偏浅,慢冷偏深
控制措施:
1. 原料充分均化,化学成分波动控制在±2%以内
2. 窑温控制精度±10℃,避免局部过热
3. 保持稳定的氧化气氛(窑尾O₂含量3%-5%)
4. 冷却速率一致,出冷却机温度差异<20℃
5. 必要时添加着色剂(如MnO₂ 0.5%-1%使颜色统一)
Q7:陶粒生产线如何通过环保验收?
环保验收核心指标:
污染物 | 排放限值 | 执行标准 |
颗粒物 | ≤10mg/Nm³ | GB 4915-2013 |
SO₂ | ≤50mg/Nm³ | GB 4915-2013 |
NOx | ≤100mg/Nm³ | GB 4915-2013 |
氟化物 | ≤3mg/Nm³ | GB 4915-2013 |
厂界噪声 | 昼间≤65dB(A) | GB 12348-2008 |
废水 | 零排放 | 循环利用 |
必备环保设施清单:
1. 布袋除尘器(所有产尘点全覆盖)
2. 湿法脱硫塔(石灰石-石膏法或钠碱法)
3. SNCR脱硝装置(尿素或氨水喷射)
4. 烟气连续监测系统(CEMS)
5. 厂区雨污分流系统
6. 初期雨水收集池(容积≥100m³)
7. 噪声治理设施(隔音罩、消声器)
验收流程:
1. 委托第三方检测机构进行竣工验收监测
2. 编制环境保护验收报告
3. 组织专家评审会
4. 在全国建设项目竣工环保验收信息系统备案
5. 取得排污许可证(有效期5年)